物料与装载
材料组成、粒径或工件尺寸、装载容器及单批装载量。
ZYGK / 连续烧结
通过辊棒连续输送,结合分区加热,面向氧化锆、陶瓷与电池粉体热处理。装载方式、气氛和温度曲线根据物料确定。
沟通工艺需求气氛辊道炉
01 / 06结构与工艺
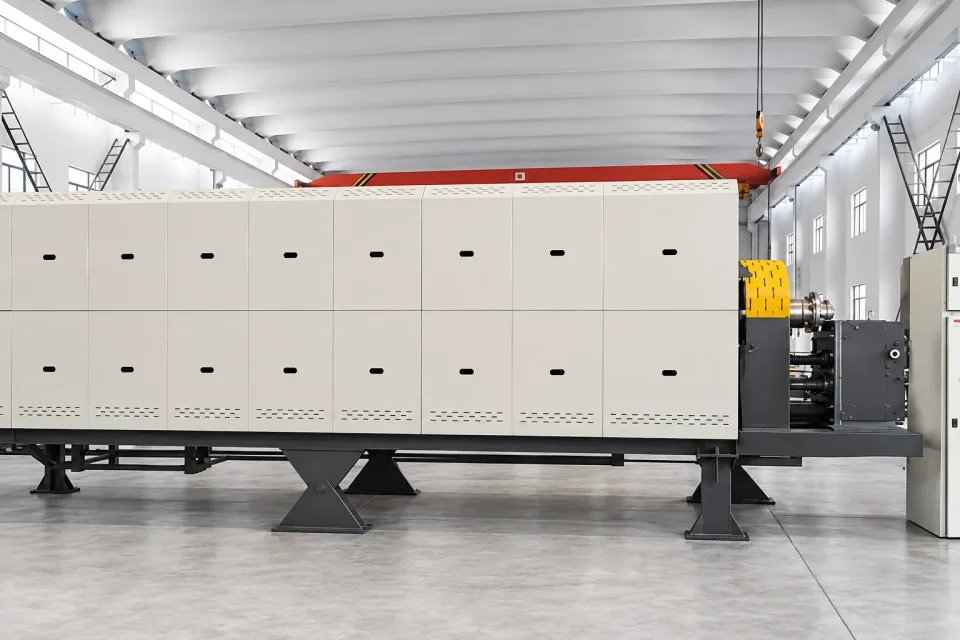
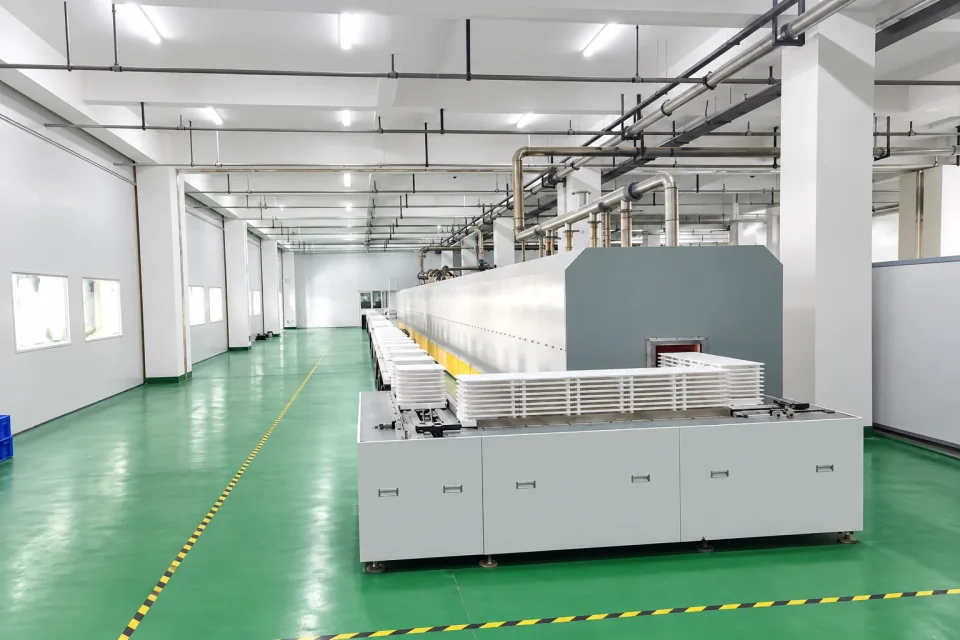
密集布置的辊棒带动物料连续通过炉膛。辊棒配置与装载方式需结合物料及承烧板、匣钵等实际载具确定。
原产品资料采用上下加热及炉侧排汽设计。低温排水区与高温区分别选择适合其运行条件的加热元件。
该选:物料形状稳定、能平放在承烧板或匣钵里;单品种、大批量、要求连续 24 小时运行;工艺温度不超过 1500 ℃;需要氧化、惰性或还原气氛,但不需要真空。
不该选(这是客户最容易踩的坑):工艺要求真空 —— 本机型参数表所列气氛为氧化性、惰性、还原,不含真空,要真空应看升降炉或推板炉;工艺温度超过 1500 ℃;一个班次里反复切换品种 —— 辊棒间距、温区划分和匣钵列数是按物料定型设计的,换品种等于重新核一遍炉子;单件工件大而重,辊棒无法承载。
一句话判断法:能用匣钵装着、排着队进去的,才用辊道炉。
客户常常先问"你们最大做多大",这个问法会走偏。正确的顺序是反过来:
Q:辊道炉能抽真空吗?
本机型参数表列出的适用气氛是氧化性、惰性、还原,不含真空。如果工艺需要真空,应改看气氛升降炉或气氛推板炉——它们的参数表里明确列了真空。
Q:同样的温度,为什么几家报价差一倍?
差价通常不在炉壳,在三个看不见的地方:加热元件的分区数量、辊棒的材质与耐温等级、独立控温点的数量。温区少、控温点少,炉内温差就大,便宜在这里。
Q:以后换产品,炉子要改吗?
温度曲线或装载方式变了,就要重新核对辊棒间距与温区划分。同一体系内的相近物料通常只是调曲线;换成尺寸差很多的件,属于改炉。
ZYGK
左右滑动查看完整型号参数。
| 参数项目 | 规格 |
|---|---|
| 最高温度 | 100℃~1500℃ |
| 炉膛尺寸 | 根据用户产能工艺定制 |
| 功率 | 100kW~2000kW |
| 加热元件 | 0Cr25Al5、硅碳棒 |
| 温区 | 根据工艺设定 |
| 控温方式 | PLC 智能触摸屏集中控制 |
| 产能 | 根据用户产能需求 |
| 运行速度 | 变频可调 |
| 适用气氛 | 氧化性、惰性、还原气氛 |
| 匣钵摆放 | 单层三~六列 |
以下为中文产品资料中的参考数据,最终配置及性能以双方确认的项目技术协议为准。
以上为常规配置范围。具体最高温度、炉膛尺寸与功率配置按客户物料与工艺配套确定,不同装载方式对应不同的炉膛与加热元件选择。
沟通工艺需求ZKR / Engineering
请将以下信息提供给我们的海外业务团队,工程师将据此评估适合项目的设备配置。
材料组成、粒径或工件尺寸、装载容器及单批装载量。
最高温度、工作温度、升温速率、保温时间及冷却要求。
工艺气体、气体品质、排放要求和现场电源条件。
目标处理量、运行班次、可用空间及上下游衔接设备。
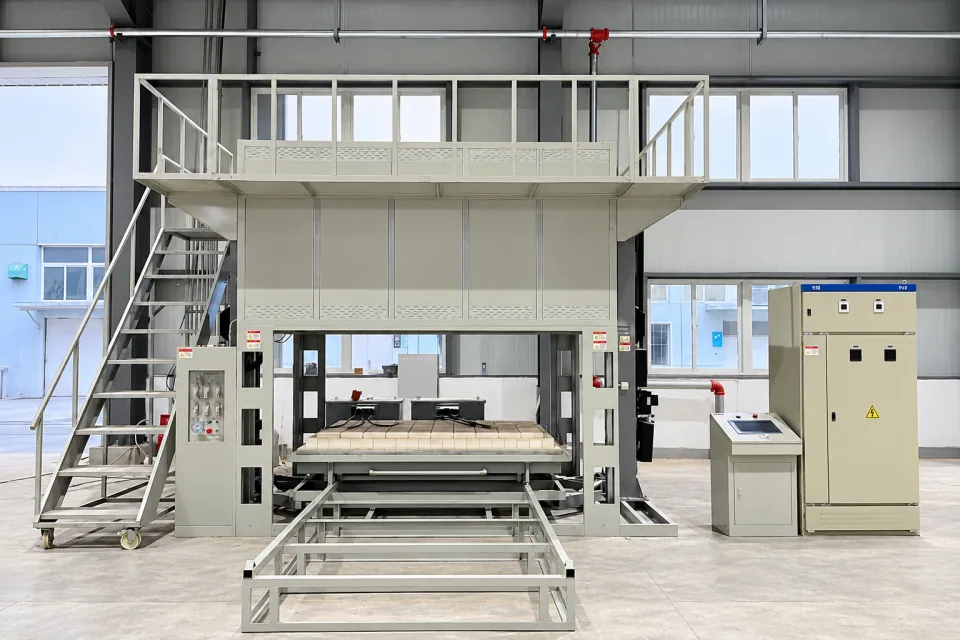
图片展示原资料中的设备配置。主展示图基于原照片优化,其他图片保留原始现场记录。最终设备以双方确认的技术方案为准。
联系我们
告诉我们您的物料、气氛和生产要求,我们将协调工程团队进一步对接。
气氛辊道炉
* 为必填项